


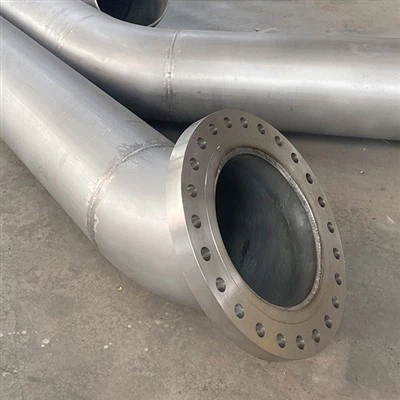
Gwneuthuriad Sbwlio Pibell
Safon: ASTM A312, ASTM A213, ASTM A269, ASTM A790
Deunyddiau: 304, 304l, 316 ,316l, 904l, 254smo, 2205, 2507
Cydrannau: Pibell, fflans, penelin, lleihäwr, ti
Gwasanaeth: Sbwliau pibell parod wedi'u haddasu
A sbŵl pibell parodyw'r hyn a gewch pan fydd gweithdy yn adeiladu rhan o'ch proses pibellau - pibellau, ffitiadau, fflansau, cynhalwyr, y cyfan wedi'i weldio, ei archwilio, ei hydro-brofi, a'i farcio - cyn ei anfon i'ch gwefan. Mae'r criw safle yn gwneud y clymu-mewn welds. Mae popeth yn y canol yn digwydd mewn siop reoledig.
Mae'r rheswm y mae contractwyr EPC yn parhau i symud tuag at dai parod yn syml: mae weldiadau siop yn rhedeg ar 95-98% yn gyntaf-pasio derbyniad, tra bod weldiadau maes yn rhedeg ar 85-95% yn dibynnu ar y tywydd a mynediad. Ar gyfer prosiect weldio 1,000, mae'r bwlch hwnnw o 10-13% yn golygu 100-130 yn llai o weldiadau atgyweirio - ac mae'r gwahaniaeth cost rhwng ail-weithio ar y ddaear yn erbyn ail-weithio mewn siop reoledig tua 3 ×.
Ffurflenni Cynnyrch
Bar & Rod
Plât a Thaflen
Coil & Strip
Pibell & Tiwb
Ffitiad: fflans, Te, penelin, lleihäwr ac ati.
Gofannu: Modrwy, Siafft, Cylch, Bloc ac ati.

Matrics Cyfeirnod Deunydd × Safonol × Maint
Dyma'r tabl sydd ei angen arnoch cyn i'r RFQ fynd allan. Mae'n mapio'r aloion rydyn ni'n eu paratoi'n rheolaidd i'r safonau ASTM / ASME sy'n eu llywodraethu, yr ystodau maint sy'n cael eu harchebu amlaf, a'r lefel ddogfennaeth sydd ei hangen ar y mwyafrif o brosiectau.
| Grŵp Deunydd | Graddau Nodweddiadol | Safonau Cymwys | Amrediad Maint Cyffredin (NPS) | Atodlenni Cyffredin |
|---|---|---|---|---|
| Dur di-staen (austenitig) | 304/L, 316/L, 321, 310 | ASTM A312/A358/A813/A814 | NPS 1/2" - 24" | Atod 10S – 80S |
| Dur di-staen (deublyg) | 2205 (S31803/S32205), uwch ddeublyg 2507 (S32750) | ASTM A790/A928 | NPS 1/2" - 24" | Atod 10S – 80S |
| Aloi nicel (Ni-Cr-Mo) | Hastelloy C276 (N10276), C22 (N06022) | ASTM B619/B622 | NPS 1/2" - 12" | Atod 10S – 80S |
| Aloi nicel (Ni-Cr) | Inconel 625 (N06625), Inconel 600 (N06600) | ASTM B444/B705 | NPS 1/2" - 12" | Atod 10S – 80S |
| nicel{0}}haearn-cromiwm | Incoloy 825 (N08825), 800H (N08810) | ASTM B423/B705 | NPS 1/2" - 12" | Atod 10S – 80S |
| Nickel-copr | Monel 400 (N04400) | ASTM B165/B725 | NPS 1/2" - 12" | Atod 10S – 80S |
| Dur carbon (ar gyfer gwasanaeth nad yw'n-cyrydol) | A106 Gr.B, A333 Gr.6, A335 P11/P22 | ASTM A106/A333/A335 | NPS 1/2" - 36" | Atod 40 – XXS |
Ar gyfer y rhan fwyaf o burfa GCC a sbwliau planhigion cemegol Ewropeaidd, y ceffylau gwaith yw 316/L ar gyfer gwasanaeth cyffredinol, 2205 ar gyfer gwasanaeth dŵr môr a chlorid, a Hastelloy C276 / Inconel 625 ar gyfer gwasanaeth asid a thymheredd uchel. Mae dur carbon A106 Gr.B yn ymddangos mewn llinellau cyfleustodau a stêm.
Matrics Paramedr Weldio - Y Rhifau sy'n Mynd yn y WPS
Ar gyfer pob grŵp deunydd, rhaid i'r weithdrefn weldio aros y tu mewn i ffenestr paramedr penodol. Mae WPS da ar gyfer gwaith parod yn nodi'r metel llenwi, yr ystod mewnbwn gwres, y terfyn tymheredd rhyngffordd, y nwy cysgodi, a'r gofyniad PWHT (neu waharddiad). Y matrics isod yw'r hyn y mae'r gweithdrefnau mwyaf cymwys yn eu dilyn; eich prosiect Gall WPS dynhau neu lacio'r rhain ar sail cymhwyster Adran IX ASME.
| Grŵp Deunydd | Metel Llenwi (AWS A5.14) | Mewnbwn gwres (kJ/mm) | Interpass Temp Max ( gradd ) | Gwarchod / Cefnu | Angen PWHT? |
|---|---|---|---|---|---|
| 316/L di-staen | ER316L/ER308L | 0.5 – 2.0 | Llai na neu'n hafal i 150 | carthiad gwraidd Argon (99.99% Ar) | Nac ydw |
| 2205 deublyg | ER2209 (Ni dros-wedi cyfateb) | 0.5 - 2.5 (fel arfer 1.0 - 1.5 ar gyfer gwraidd TIG) | Llai na neu'n hafal i 150 | Carthiad gwraidd Argon + cefnogaeth N₂ yn ddewisol | Byth(yn dinistrio cydbwysedd cyfnod) |
| 2507 uwch ddeublyg | ER2594 (Ni dros-wedi cyfateb) | 0.5 – 2.0 (ffenestr dynnach) | Llai na neu'n hafal i 100 | Argon purge gwraidd + N₂ cefn | Byth |
| C276 / C22 | ERNiCrMo-4 (C276) / ERNiCrMo-10 (C22) | 0.5 – 2.0 | Llai na neu'n hafal i 150 | Carthion gwraidd Argon, cefnogaeth -burdeb uchel | Na (carbon isel) |
| Inconel 625 | ERNiCrMo-3 | 0.5 – 2.0 | Llai na neu'n hafal i 150 | Argon purge gwraidd | Nac ydw |
| Incoloy 825 | ERNiFeCr-2 neu ERNiCrMo-3 | 0.5 – 2.0 | Llai na neu'n hafal i 150 | Argon purge gwraidd | Na (Ti sefydlog) |
| Dur carbon A106 Gr.B | ER70S-3 / ER70S-6 (GTAW) neu E7018 (SMAW) | 1.0 – 3.0 | Llai na neu'n hafal i 250 | Dim angen | Yn ofynnol uwchben wal 19 mm fesul B31.3 |
Rheolau hanfodol o'r matrics hwn:
Cydweddwch y llenwad â chemeg y metel sylfaen.Defnyddiwch llenwad C276 ar fetel sylfaen C22 a byddwch yn colli'r fantais cyrydiad HAZ y gwnaethoch dalu amdani. Defnyddiwch ER2209 ar 316L ac rydych chi'n creu cell cyrydu yn y weldiad.
Nid yw deublyg a dwplecs uwch byth yn derbyn PWHT.Os yw gwneuthurwr yn cynnig PWHT ar gyfer 2205 neu 2507, stopiwch y gorchymyn. Mae PWHT yn yr ystod 600-950 gradd yn dyddodi cyfnod sigma ac yn dinistrio'r cydbwysedd cyfnod.
Mae gan fewnbwn gwres arffin isaf ac uchaf.Rhy isel ar dwplecs yn rhoi ferrite + nitridau uchel (risg cracio oer); rhy uchel yn rhoi cyfnodau sigma + chi (colli ymwrthedd cyrydiad).
Goddefiannau Dimensiwn - Y Rhifau Sy'n Penderfynu A yw Eich Sbwl Yn Ffitio ar y Safle
Ni fydd sbŵl sy'n 5 mm yn rhy hir neu 2 radd i ffwrdd o gylchdroi yn gosod. Gwaith y gwneuthurwr yw dal y dimensiynau hyn cyn eu hanfon; gwaith eich arolygydd yw eu gwirio cyn eu derbyn. Dyma'r goddefiannau y mae'r rhan fwyaf o brosiectau yn eu nodi fesul ASME B31.3 §328.
| Math Goddefgarwch | Terfyn Nodweddiadol (ASME B31.3) | Pam Mae'n Bwysig |
|---|---|---|
| Canoli{0}i-hyd y canol | ± 3 mm | Aildwaith maes=anghydweddu sbwl hir |
| Wyneb{0}}i-hyd wyneb | ± 3 mm | Fflans-i-ffitio-cyfatebiaeth |
| Canol{0}}i-wyneb | ± 3 mm | Lleoliad allfa cangen |
| Cylchdro onglog / fflans | ± 0.5 gradd | Bollt-camaliniad twll → gasged yn methu |
| Cyfochredd wyneb fflans (bwlch) | Llai na neu'n hafal i 0.5 mm ar draws wyneb | Selio gasged |
| Camaliniad mewnol ar weld (hi-lo) | Llai na neu'n hafal i 1.6 mm ar gyfer NPS Llai na neu'n hafal i 24 | Weld ansawdd / canolbwyntio straen |
| Lleoliad allfa cangen | ± 3 mm | Gosod pad atgyfnerthu-i fyny |
| Ovality | Llai na neu'n hafal i 1% o OD (nodweddiadol) | Ffitio fflans-i fyny, gasgedi |
Mae unrhyw beth y tu allan i'r terfynau hyn yn ail-weithio. Mae gwneuthurwr da yn gwirio dimensiynau ar ôl ffit-i fyny AC ar ôl weldio (gall crebachu weldiad dynnu dimensiynau allan o oddefiant o 1–2 mm).
Maint, Ffurflenni ac Opsiynau Ffurfweddu
Rydym yn gwneud sbwliau parod o NPS 1/2" hyd at NPS 36", mewn cynulliadau sbwlio sengl hyd at tua 12 m o hyd ac 8 tunnell. Rhennir gwasanaethau mwy yn fodiwlau y gellir eu cludo a'u huno ar y safle.
| Cyfluniad | Defnydd Nodweddiadol | Nodiadau |
|---|---|---|
| Sbwlio-sbwlio sengl gyda fflansau ar y ddau ben | Clymwch-rhwng dau bwynt sefydlog | Mwyaf cyffredin; llongau symlaf |
| Cynulliad aml-sbwlio (pennawd + canghennau) | Gorsafoedd cywasgydd, pibellau manifold | Trymach; efallai y bydd angen cludo rhanedig |
| Sbwlio gyda ffitiadau wedi'u weldio (penelinoedd, ti, gostyngwyr) | Cynllun pibellau proses fesul isometrig | Ffitiadau i ASME B16.9 (buttweld) neu B16.11 (soced / edau) |
| Sbwlio gyda chysylltiadau cangen wedi'u weldio | Cysylltiadau offeryn, llinellau sampl, draeniau | welds treiddio llawn; padiau atgyfnerthu lle bo angen |
| Sbwlio gyda chynheiliaid / cyfrwyau annatod | Sgid-offer wedi'i osod, nozzles llestr | Fesul llun |
Fel arfer mae paratoadau diwedd yn befelau ASME B16.25 (safon 37.5 gradd, 22.5 gradd ar gyfer waliau tenau) ar gyfer uniadau wedi'u weldio â chasgen; pennau plaen neu flanges ar gyfer uniadau flanged; pennau edafedd neu soced-weldio ar gyfer cysylltiadau tyllu bach.
Meintiau a Safonau ar gyfer y Deunyddiau a Archebir Fwyaf -
Ar gyfer yr aloion rydyn ni'n eu gwneud yn barod amlaf (316L, 2205, C276, 625), y patrymau cyfluniad nodweddiadol yw:
| Deunydd | Ystod NPS Mwyaf Cyffredin | Atodlen fwyaf cyffredin | Ffitiadau Mwyaf Cyffredin | Metel Filler |
|---|---|---|---|---|
| 316/L di-staen | NPS 2" - 12" | Atod 10S, 40S | B16.9 buttweld (penelinoedd radiws hir, tees cyfartal, reducers consentrig) | ER316L |
| 2205 deublyg | NPS 2" - 8" | Atod 40S, 80S | B16.9 buttweld | ER2209 (Ni dros-wedi'i gyfateb ar gyfer cydbwysedd cyfnod) |
| Hastelloy C276 | NPS 1" - 6" | Atod 40S, 80S | B16.9 buttweld | ERNiCrMo-4 |
| Inconel 625 | NPS 1" - 6" | Atod 40S, 80S | B16.9 buttweld | ERNiCrMo-3 |
Ar gyfer prosiectau gwasanaeth sur (cydymffurfiaeth NACE MR0175), y terfyn caledwch ar welds yw 22 HRC ar y mwyaf ar gyfer dur carbon, 32 HRC ar y mwyaf ar gyfer dwplecs - rhaid i WPS y gwneuthurwr ddangos cydymffurfiaeth trwy brofi caledwch ar y PQR.
Prosesau Weldio a Ddefnyddir mewn Gwneuthuriad Sbwlio Prefab
Mae'r rhan fwyaf o siopau parod yn defnyddio cyfuniad o brosesau a ddewiswyd ar gyfer y deunydd a'r safle ar y cyd:
| Proses | ASME Adran IX | Defnydd Nodweddiadol | Manteision |
|---|---|---|---|
| GTAW (TIG) | Proses 141 | Pas gwreiddiau, wal denau, deunyddiau aloi | Gwraidd o'r ansawdd uchaf, dim slag |
| SMAW (ffon) | Proses 111 | Llenwch a chap, dur carbon | Amlbwrpas, cost offer isel |
| GMAW (MIG) | Proses 135 | Llenwi dur carbon, cynhyrchu | Dyddodiad uchel |
| FCAW (craidd fflwcs) | Proses 136/137 | Cynhyrchu dur carbon | Cynhyrchiant uchel, pob -sefyllfa |
| SAW (arc tanddwr) | Proses 121 | Diamedr mawr, wal trwm | Dyddodiad uchel iawn |
| Cyfunol GTAW + SMAW | 141 + 111 | Alloy a chynhyrchu di-staen | Ansawdd gwraidd TIG + cynhyrchiant llenwi SMAW |
| Orbital GTAW | 141 (awtomatig) | Tyllu bach di-staen, pharma | Ansawdd awtomataidd cyson |
Mae safle fflat y siop (1G) yn llawer mwy cynhyrchiol na weldio maes - cyntaf-pasio UT/RT derbyniad fel arfer yn rhedeg 95–98% yn y siop yn erbyn 85-95% yn y maes.
Archwiliad Anninistriol - Yr hyn y mae'r Arolygydd yn Disgwyl ei Weld
Fesul ASME B31.3, mae'r cwmpas NDE yn dibynnu ar y categori gwasanaeth hylif (Arferol, Categori M, neu Pwysedd Uchel / Categori D). Yn nodweddiadol ar gyfer sbwliau parod gweithfeydd prosesu:
| Gwasanaeth | VT | PT | MT | RT | UT |
|---|---|---|---|---|---|
| Gwasanaeth hylif arferol (dŵr, aer, stêm) | 100% | 10% gwraidd/cap | - | 10% welds casgen | - |
| Categori M (hylifau gwenwynig) | 100% | 100% | - | 100% welds casgen | - |
| Gwasanaeth sur (NACE MR0175) | 100% | 100% | - | 100% welds casgen | + caledwch Llai na neu'n hafal i 22 HRC |
| -tymheredd uchel /-pwysau uchel | 100% | 100% | - | 100% welds casgen | 100% |
Profi hydrostatig ar 1.5 × pwysedd dylunio × (cymhareb straen S_test / S_design), a gynhelir Yn fwy na neu'n hafal i 10 munud heb unrhyw ostyngiad pwysau - fesul ASME B31.3 §345. Dyma'r prawf derbyn terfynol cyn ei anfon.
Pecyn Dogfennaeth - Beth i'w Ofyn gyda Bob Spool Delivery
Ar gyfer prosiectau GCC ac Ewropeaidd, mae'r pecyn dogfennaeth yr un mor bwysig â'r sbŵl ei hun. Bydd colli un o'r rhain a'r dderbynneb nwyddau yn dal eich danfoniad:
| Dogfen | Safonol | Cyfrifoldeb | Nodiadau |
|---|---|---|---|
| Tystysgrif Prawf Melin (MTC) | EN 10204 3.1 neu 3.2 | Melin | Fesul gwres; cemeg + mecanyddol |
| Manyleb Gweithdrefn Weldio (WPS) | ASME Adran IX | Gwneuthurwr | Fesul deunydd-trwch-cyfuniad llenwi |
| Cofnod Cymhwyster Gweithdrefn (PQR) | ASME Adran IX | Gwneuthurwr | Profi cofnod weldio |
| Cymhwyster Perfformiad Weldiwr (WPQ) | ASME Adran IX | Gwneuthurwr | Fesul weldiwr, fesul-proses-sefyllfa deunydd |
| Weld Map / Teithiwr Weld | Manyleb y prosiect | Gwneuthurwr | ID Weld → ID welder → canlyniadau NDE |
| Adroddiadau NDE (RT/UT/PT/MT) | ASME B31.3 / Adran V | Gwneuthurwr (-tyst trydydd parti os oes angen) | Fesul weld |
| Adroddiad Prawf Hydrostatig | ASME B31.3 §345 | Gwneuthurwr | Pwysau prawf, hyd, canlyniadau |
| Adroddiad Arolygu Dimensiwn | ASME B31.3 §328 | Gwneuthurwr | Gwirio goddefgarwch |
| Adroddiad Dilysu PMI | Manyleb y prosiect | Gwneuthurwr neu- drydydd parti | Ar gyfer aloi neu wasanaeth critigol |
| Asesiad Cydymffurfiaeth PED | PED 2014/68/EU | Fabricator (Corff Hysbysedig ar gyfer Categori I-IV) | Yn ofynnol ar gyfer offer pwysau Ewropeaidd |
| Adroddiad Triniaeth Gwres (os PWHT) | ASME B31.3 | Gwneuthurwr | Cofnod tymheredd amser |
| Adroddiad Triniaeth Wyneb / Gorchuddio | Manyleb y prosiect | Gwneuthurwr | Os yw FBE, 3LPE, paentio, ac ati. |
| Tarddiad Deunydd / Gwlad Tarddiad | Manyleb y prosiect | Melin / Gwneuthurwr | Yn ofynnol ar gyfer tollau a rheolau tarddiad GCC |
| NACE MR0175 / Datganiad ISO 15156 | NACE / ISO | Gwneuthurwr | Ar gyfer llinellau gwasanaeth sur |
| {0}Rhatganiad Arolygiad Trydydd Parti | SGS / BV / TUV / ac ati. | Trydydd parti | Tystiwch neu daliwch-ryddhad pwynt |
Ar gyfer prosiectau GCC (Saudi Aramco, SABIC, QatarEnergy, ADNOC), mae'r rhestr ddogfennaeth yn ehangu ymhellach: tagio deuol (rhif gwres ar y bibell AC ar y dystysgrif), cydymffurfiaeth AVL, ardystiad tarddiad, ac weithiau-ffurflenni rhyddhau arolygiad penodol. Gofynnwch am restr trosglwyddo dogfennau (DTL) ar y cam RFQ fel eich bod chi'n gwybod beth fydd yn cyrraedd gyda'r llwyth.
Pam Mae Ansawdd Weldio Prefab yn Curo Ansawdd Weldio Maes
Mae'r niferoedd yn dweud y stori:
| Metrig | Weldio Maes | Siop Prefab |
|---|---|---|
| Yn gyntaf-pasio derbyniad UT/RT | 85–95% | 95–98% |
| Cynhyrchiant weldiwr | 2–3 weld/diwrnod-dyn | 6–8 welds/dyn-diwrnod (gosodwr siop + jig) |
| Oedi tywydd | Glaw / gwynt / oerni i gyd yn stopio cynhyrchu | Siop dan do, dim effaith tywydd |
| Cyfyngiadau mynediad i'r safle | Sgaffaldiau, gofod cyfyng, gwaith uchel | Gosodwyr lefel y ddaear |
| Amser gosod NDE | Arwyddocaol (criw symudol ar y safle) | Yn-tŷ RT/UT, ar unwaith |
| Cost ail-weithio fesul weld | 2–3 × gwreiddiol (torri allan, ail-weld, ail-arolygu ar y safle) | 1.5 × gwreiddiol (yn-mae ailweithio siop yn gyflymach) |
Ar gyfer prosiect 1,000-weldio, y gwahaniaeth rhwng 95% a 98% derbyn pas cyntaf yw 30 weldiad ailweithio wedi'i arbed. Ar 500-700perreworkonfield,500-700perreworkonfield,5,000 fesul ailweithio yn y siop (yn is oherwydd dim cynnull), mae'r arbedion yn fras $30,000 mewn ailweithio uniongyrchol - a hynny cyn cyfrif adferiad amserlen a risg ansawdd.
Ceisiadau Nodweddiadol ar gyfer Sbwliau Pibell Parod
| Diwydiant | Lle Defnyddir Sbwliau Prefab |
|---|---|
| Olew a nwy (i fyny'r afon) | Pibellau pen ffynnon, maniffoldiau, maniffoldiau cynhyrchu, gwasanaethau terfynu bogail tanfor |
| Olew a nwy (canol yr afon) | Gorsafoedd cywasgydd, gorsafoedd pwmpio, gorsafoedd mesuryddion, gosodiadau piblinellau |
| Purfa / petrocemegol | Llinellau porthiant adweithydd, pibellau colofn distyllu, pibellau Cyngor Sir y Fflint, pibellau hydrocracker |
| Prosesu cemegol | Pibellau adweithydd, llinellau trosglwyddo asid, penawdau cyfnewidydd gwres |
| Cynhyrchu pŵer | Pibellau porthiant boeler, llinellau stêm, pibellau cylchrediad sgwrwyr FGD, systemau dŵr oeri |
| Morol / alltraeth | Pibellau oeri dŵr môr, systemau dŵr tân, llinellau balast, trosglwyddo tanwydd |
| dihalwyno | -Pwmpio RO pwysedd uchel, pibellau cymeriant dŵr môr, llinellau gwrthod heli |
| LNG / cryogenig | Peipio blwch oer, adran hylifedd, planhigyn ethylene |
FAQ
C: Beth yw sbŵl pibell parod?
A: Mae sbŵl pibell parod yn adran o bibellau proses - pibell, ffitiadau, flanges, yn cefnogi - wedi'i weldio'n llawn, ei archwilio, ei hydro-brofi, a'i farcio mewn gweithdy o'ch lluniadau isometrig. Mae'n cyrraedd y safle yn barod ar gyfer y gêm derfynol, gan leihau weldio maes 50–80%.
C: Pa mor hir mae'ch amser dosbarthu yn ei gymryd?
A: Mae amser dosbarthu o fewn 5-21 diwrnod
C: A oes Gwasanaeth Sampl?
A: Darperir samplau yn rhad ac am ddim
C: Beth yw'r Nifer Isafswm Gorchymyn?
A: Dim Nifer Isafswm Gorchymyn
C: Sut i bacio'r cynhyrchion?
A: Mae gan yr haen fewnol haen allanol papur gwrth-ddŵr ac mae wedi'i gosod â phaled pren mygdarthu.
C: Gwledydd a Allforir
A: Brasil, De Affrica, Indonesia, India, Singapore, Malaysia, Iran, Rwsia, Emiradau Arabaidd Unedig, Chile, Laos, ac ati
Tagiau poblogaidd: sbwlio pibell parod, gwneuthuriad sbwlio pibell, sbwlio pibell ASME B31.3, gweithdrefn weldio sbwlio pibell, pibell wedi'i weldio â llaw parod
Nesaf
naFe allech Chi Hoffi Hefyd



Anfon ymchwiliad